


Línea continua de deslacado y desaceitado de aluminio para automoción
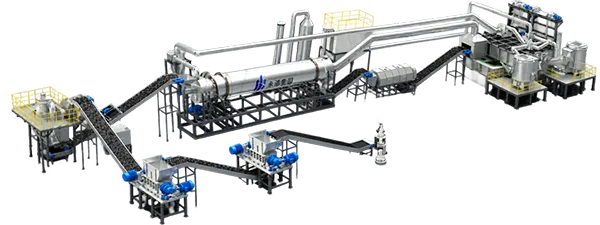
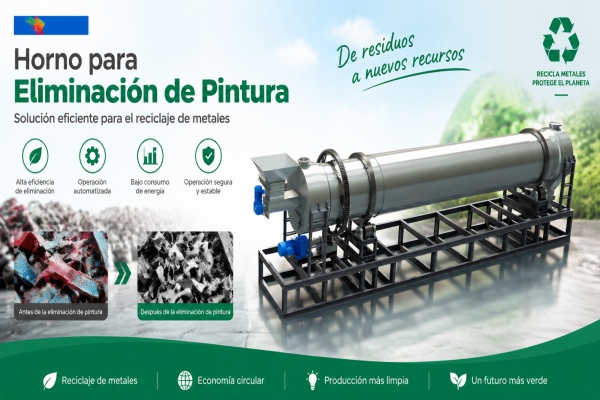
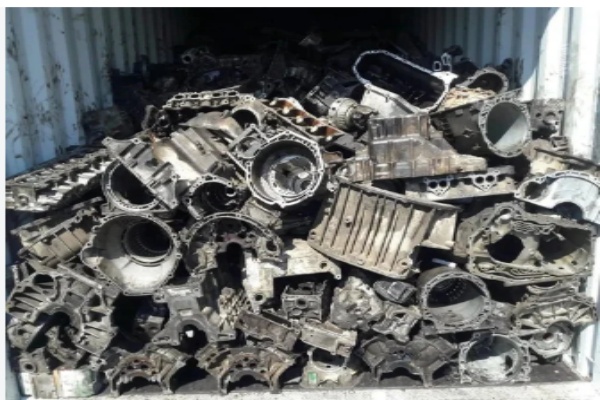
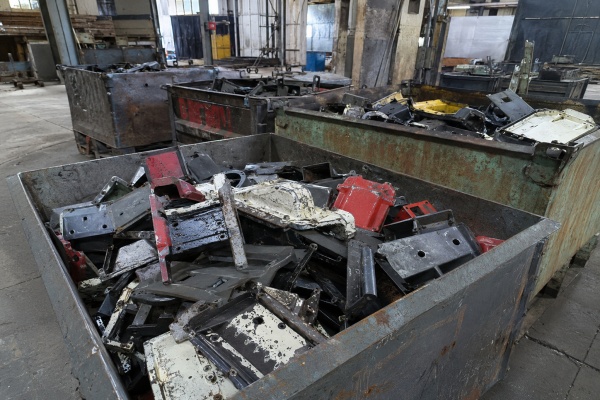
En la fabricación de motores, transmisiones, ruedas, piezas de fundición y componentes mecanizados se generan residuos de aluminio muy distintos: piezas y recortes pintados, componentes con aceite superficial y virutas impregnadas de taladrina o fluido de corte. La línea continua de deslacado y desaceitado de aluminio para automoción de Yushunxin organiza estas corrientes, reduce los contaminantes orgánicos antes de la fusión e integra preparación, tratamiento térmico, depuración de gases y recuperación del metal cuando el proyecto lo requiere.
Yushunxin diseña sistemas de alimentación, tratamiento y descarga coordinados. La capacidad se personaliza según el suministro real, la composición del residuo, las horas de operación, el objetivo de recuperación y la integración con los equipos existentes.
¿Qué residuos de aluminio genera la industria automotriz y
por qué necesitan rutas distintas?
¿Cómo se configura la ruta continua para piezas y
chatarra de aluminio con recubrimientos?
La clasificación y la reducción de tamaño estabilizan la alimentación.
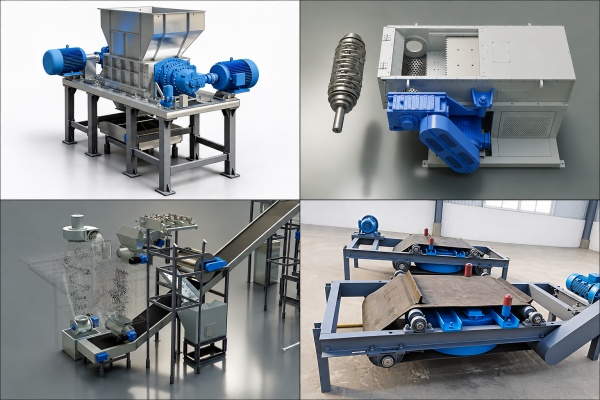
Las piezas pasan por inspección, clasificación y, cuando procede, desmontaje. Los elementos ferrosos se retiran manualmente o mediante separación magnética; si la mezcla contiene plásticos u otros materiales ligeros, pueden valorarse la separación por aire o las corrientes de Foucault. El corte o la trituración se incorpora solo cuando la geometría impide una alimentación uniforme. El tamaño objetivo se define según el espesor, la forma, la densidad y el sistema térmico, no mediante una medida universal.
El horno continuo en atmósfera pobre en oxígeno descompone los recubrimientos orgánicos.
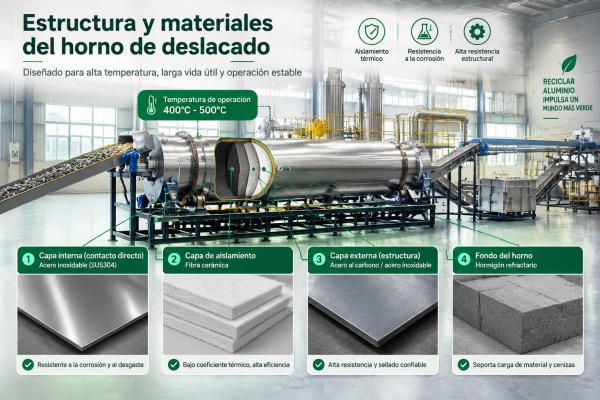
El material acondicionado entra de forma dosificada en un sistema térmico cerrado. La temperatura, el tiempo de residencia, el contenido de oxígeno y la presión se ajustan a la aleación, el recubrimiento, el contenido de aceite y la geometría. En una atmósfera pobre en oxígeno, pinturas, barnices y otros residuos orgánicos se descomponen, volatilizan o carbonizan; los gases se captan para su tratamiento. La alimentación y la descarga se sincronizan para mantener un flujo continuo y evitar acumulaciones dentro del equipo.
400–600 °C se presenta como rango orientativo para el tratamiento de aluminio
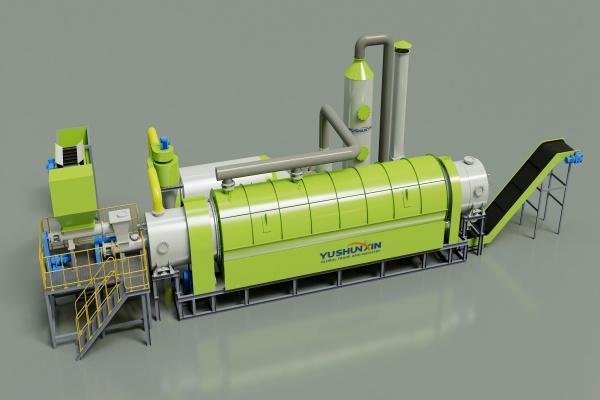
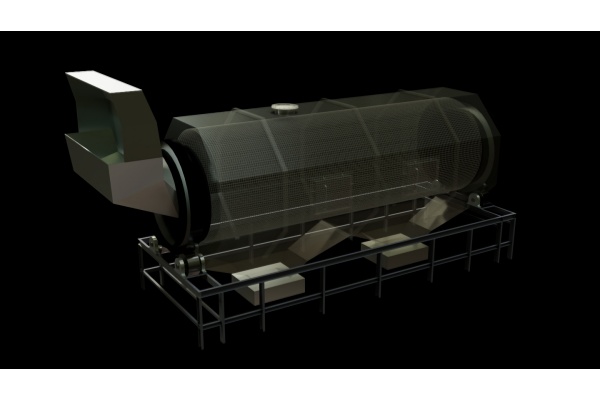
El enfriamiento controlado y el cribado preparan el aluminio para la recuperación.
Después del horno, el material pasa por enfriamiento controlado y por un equipo de cribado o eliminación de finos. Esta etapa retira cenizas, polvo y residuos carbonizados; el aluminio pretratado se dirige a almacenamiento, clasificación adicional o fusión. Si se integra un horno de fusión, la descarga y la alimentación deben coordinarse con su ritmo de carga para evitar cuellos de botella entre el tratamiento térmico y la fundición.
¿Qué cambia cuando la alimentación contiene virutas de aluminio con aceite?
La elección depende del tipo de panel, la disponibilidad de materia prima y los materiales que desea recuperar. Para esta capacidad, puede valorar tres configuraciones con diferentes condiciones de alimentación, separación y tratamiento ambiental.
¿Cómo se dimensiona la capacidad de una línea continua para una planta automotriz?
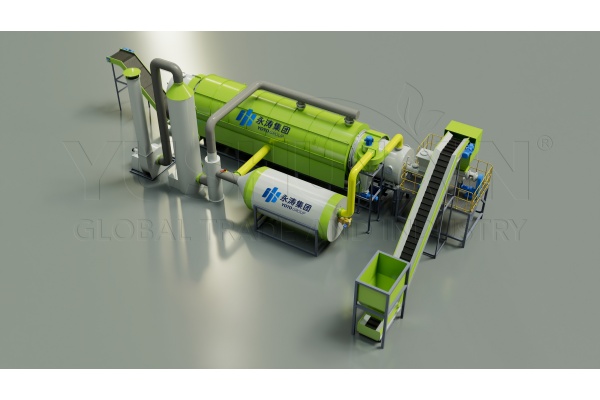
El PLC puede coordinar termopares, sensores de O₂, ventiladores y compuertas para supervisar las variables críticas. El control de oxígeno ayuda a limitar la oxidación; la presión negativa y la captación cerrada reducen la salida no controlada de vapores. La evaluación del resultado debe incluir contenido residual de aceite, humedad, cenizas, impurezas ferrosas y rendimiento metálico. se publican como referencias una eliminación de recubrimientos superior al 99% y una recuperación de aluminio superior al 92%; deben verificarse con la materia prima y las condiciones del proyecto.
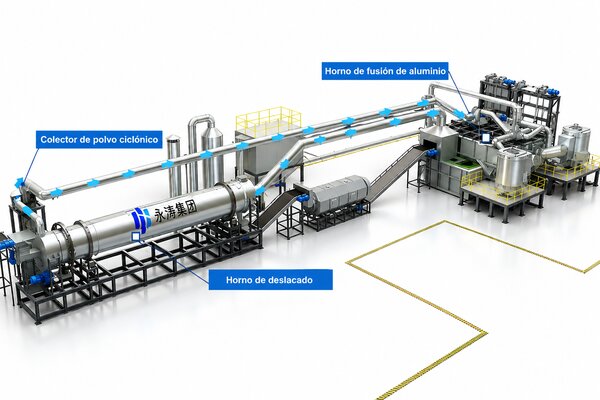
Los gases generados durante el deslacado y desaceitado se recogen mediante un sistema cerrado y se conducen al horno de oxidación térmica (TO), donde se realiza la oxidación secundaria a temperaturas superiores a 850 °C. Posteriormente, pasan por un intercambiador de calor refrigerado por agua, una torre de enfriamiento rápido, una torre de desulfuración, un eliminador de niebla, una unidad de adsorción con carbón activado y un colector de polvo con limpieza por pulsos. Este tratamiento multietapa permite reducir los contaminantes orgánicos, los gases ácidos y las partículas, adaptándose a los requisitos ambientales del proyecto.
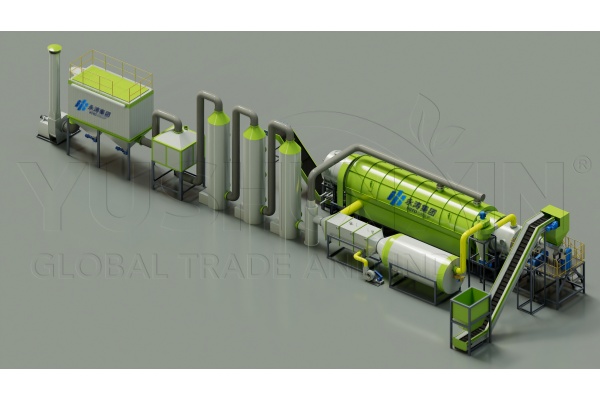
En las líneas integradas con fusión de aluminio, los gases de combustión a alta temperatura del horno de fusión pueden aprovecharse como fuente de calor para el horno de deslacado. Asimismo, los gases combustibles generados durante la pirólisis pueden pasar por un ciclón para eliminar el polvo y regresar al sistema de combustión cuando sus características lo permiten. Esta integración energética ayuda a reducir el consumo de combustible externo y optimizar los costes de operación.
¿Cómo se dimensiona la capacidad de una línea
continua para una planta automotriz?
¿Qué preguntas frecuentes surgen al planificar una línea de
reciclaje de aluminio automotriz?
