

¿Dónde se concentran los riesgos de seguridad en el reciclaje?
La estrategia de seguridad cambia con el material.
Antes de abrir la batería controlamos su condición; después de abrirla, el control se concentra en temperatura, atmósfera, polvo, gases y propagación del riesgo.
La seguridad empieza antes de la trituración
Verificación del estado de carga (SOC)
El SOC forma parte del control de entrada porque determina cuánta energía residual puede permanecer en el material.
Registramos la condición de los lotes y utilizamos esta información para definir su clasificación antes de introducirlos en las etapas mecánicas del reciclaje.
Estas unidades se retiran del flujo normal y permanecen identificadas en una zona de aislamiento o cuarentena para evitar su entrada accidental en trituración.
Equipos que intervienen en la apertura y desmontaje del PACK
La trituración es una etapa crítica porque abre las estructuras internas de las celdas. Un cortocircuito o calentamiento anormal puede iniciar un embalamiento térmico.
Por eso vinculamos la monitorización de temperatura directamente con la lógica de alimentación. Si aparece una condición fuera del rango definido, la entrada de material se bloquea antes de que el evento pueda avanzar hacia transporte, secado o separación.
¿Cuándo se utiliza una atmósfera inertizada o de bajo oxígeno?
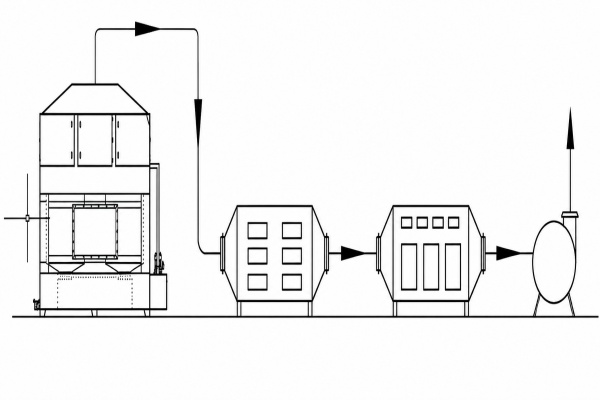
¿Cuándo se utiliza una atmósfera inertizada o de bajo oxígeno?
En determinadas etapas cerradas de mayor riesgo, la atmósfera puede controlarse mediante nitrógeno.
La inertización no trabaja de forma independiente. Su funcionamiento se relaciona con:
Concentración de O₂
Aporte de N₂
Estanqueidad del sistema
Estado de la alimentación
El material no continúa hacia la siguiente etapa hasta recuperar las condiciones establecidas para el proceso.
¿Cómo se gestionan las atmósferas explosivas y las fuentes de ignición?
Durante trituración y separación pueden coincidir polvo fino, vapores, chispas y cargas electrostáticas. Por ello, el diseño considera
la puesta a tierra, la conexión equipotencial y el control de posibles fuentes de ignición.
Cuando la evaluación del proyecto determina la posible formación de una atmósfera explosiva, la clasificación de zonas y la selección
de equipos se desarrollan conforme a los requisitos aplicables en el país del proyecto.
¿Cómo se controla la energía peligrosa durante el mantenimiento?
Durante producción
Durante intervención
Formación asociada al proceso
La formación del operador se concentra en las tareas que realmente afectan a la línea: identificación de baterías anómalas, interpretación de alarmas, respuesta ante pérdida de extracción, parada de emergencia y aplicación de LOTO.
